
Стопорение крепежа
Вначале XXI века в машиностроении произошла маленькая революция — Немецкий институт стандартизации (DIN) отменил действие стандартов DIN 127, 128 и 6905 «Шайбы пружинные», аналогом которых является ГОСТ 6402-70. Пружинные шайбы, предохраняющие крепежные элементы от самоотвертывания, широко распространены. Свыше ста лет они применялись в машиностроении, но перестали соответствовать современным требованиям к надежности машин.
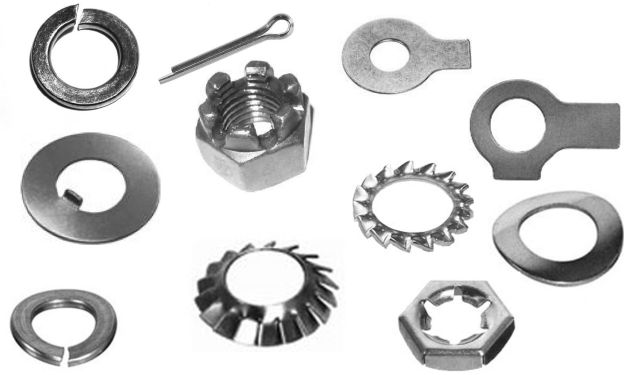
Вместе с ними были аннулированы стандарты, а, следовательно, исключены рекомендованных к применению стопорящие элементы, изображенных на рис. 1.
- Рис. 1 Устаревший крепеж
-

Все нарезные крепежные детали машин должны быть надежно застопорены от самоотвертывания. Несоблюдение этого правила приводит к самым серьезным последствиям: известны случаи, когда отвернувшиеся внутри механизма гайка или болт вызывали тяжелые аварии и выводили из строя дорогостоящие агрегаты.
Существует много способов решения проблемы самопроизвольного отвертывания. Их можно разделить на две категории: позитивное (или жесткое) стопорение и фрикционное. В первом случае стопоримая деталь соединяется со стопорящей деталью жесткой связью — стопором. Отвертывание невозможно без среза, разрушения или деформации стопора.
При фрикционном стопорении создается повышенное трение между деталями. К нему относится стопорение контргайками, упругими подкладными шайбами, самоконтрящимися гайками и т. д. Разновидностью фрикционного стопорения является упругое стопорение, заключающееся в том, что в соединение вводят упругий элемент, постоянно поддерживающий натяжение в системе. Чем больше податливость системы, тем надежнее фрикционное стопорение: сила трения между стопоримой и стопорящей деталью будет поддерживаться при появлении некоторых остаточных деформаций, вибрациях, пульсациях нагрузки и т. д. При стопорении контргайками система почти не обладает упругостью, при стопорении шайбами Гровера (пружинными шайбами) обладает незначительной упругостью.
Оценка вибрационной стойкости крепежа
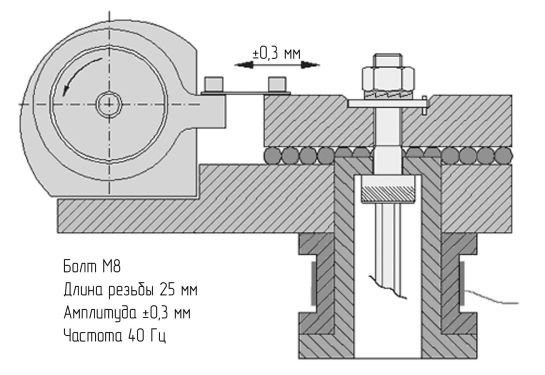
[править]Для оценки сопротивляемости крепежа самоотвертыванию при действии вибрации разработан тест Юнкера, описываемый стандартом DIN 65151-2002 «Авиакосмическая серия. Динамические испытания стопорящих характеристик крепежных элементов в условиях поперечного нагружения (вибрационное испытание)». В дальнейшем мы будем постоянно обращаться к результатам вибрационного теста для описываемых видов стопорящих элементов. На рис. 2 представлена установка для проведения теста. Как видно из рисунка, резьбовое соединение со стопорящим элементом устанавливается на подвижное основание, которому придаются поперечные колебания заданной амплитуды и частоты. После нагружения системы определенным числом циклов замеряют остаточное усилие затяжки и сравнивают с первоначальным.
- Рис. 2 Вибрационный тест Юнкера для резьбового соединения М8
-

Анаэробные клеевые фиксаторы
[править]Для решения проблемы самоотвертывания созданы однокомпонентные клеи. Клей заполняет микроскопические зазоры между витками резьбы, а затем, в контакте с металлом и при отсутствии воздуха полимеризуется в твердую и прочную пластмассу. Для стопорения крепежа используются анаэробные клеи.
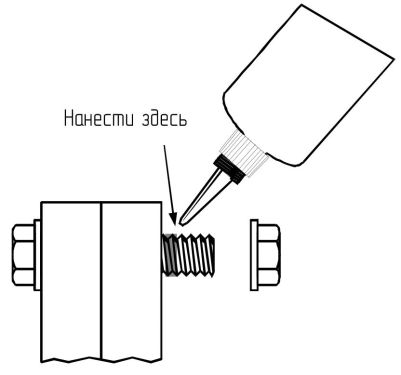
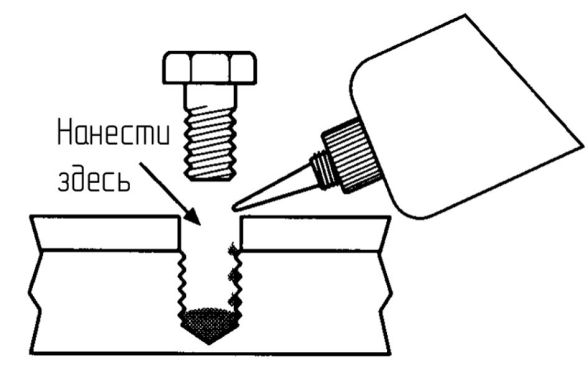
При применении клея необходимо, чтобы вся длина резьбы была покрыта клеевым фиксатором. Кроме того, поверхностные пленки могут затруднять или даже исключать протекание анаэробных реакций. Жидкие анаэробные фиксаторы наносятся на резьбовую часть вручную или при помощи дозаторов (рис. 3, а). Если резьбовое отверстие глухое (рис. 3, б), клеем заполняют его полость. Количество клея зависит от диаметра резьбы, вязкости и конфигурации деталей. При больших размерах покрывают обе поверхности. Если фиксируются крепежные изделия из химически неактивных металлов, необходимо нанести соответствующий активатор.
- Рис. 3 Нанесение резьбовых фиксаторов
-
 а) на резьбу
-
 б) в глухое отверстие


Некоторые анаэробные фиксаторы в жидком состоянии могут снижать коэффициент трения в резьбе, т.е. играют роль смазки. В таком случае при нормированной затяжке болтовых соединений необходимо откорректировать ее величину с учетом сниженного трения в резьбе. Данные о коэффициенте трения при применении клея можно получить у производителя.
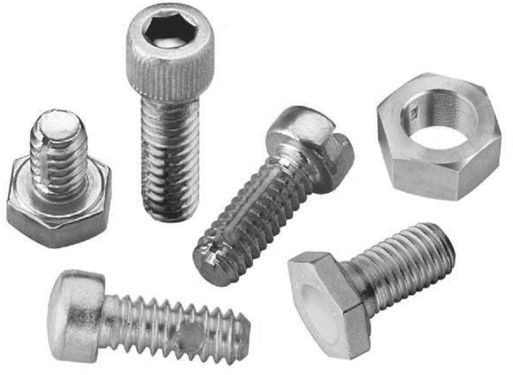
Иногда использование жидкого резьбового фиксатора невозможно или нежелательно. В таких случаях используется крепеж с предварительно нанесенным резьбовым фиксатором. На резьбу наносится капсулированный резьбовой фиксатор. При затяжке микрокапсулы раздавливаются и из них выливается активатор, который запускает процесс анаэробной полимеризации. На рис. 4 изображены различные крепежные элементы с предварительно нанесенным фиксатором.
- Рис. 4 Крепеж с нанесенным фиксатором
-

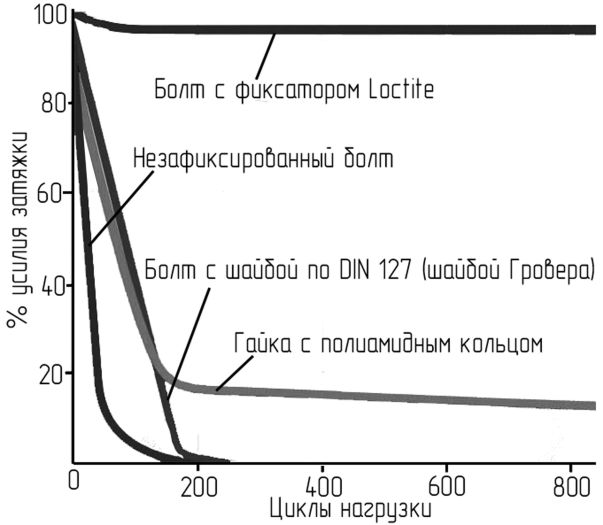
Следующей аспект применения резьбовых фиксаторов — возможность разборки резьбового соединения без разрушения резьбы. Как правило, прямой зависимости между усилием отвертывания и сопротивляемостью самоотвертыванию нет. В ассортименте резьбовых фиксаторов есть препараты со слабой и сильной степенью фиксации. Первые гарантируют разборку при помощи обычных инструментов, а при применении вторых разборка затруднена. Благодаря отсутствию контакта с кислородом и влагой, резьбовые элементы не подвержены коррозии. Поэтому отвертывание происходит легче, они могут быть использованы повторно после удаления старого и нанесения нового фиксатора резьбы. Дополнительный положительный эффект — герметизация резьбового соединения. Большинство фиксаторов химически стойки ко многим веществам, что позволяет использовать их в контакте с различными газами и жидкостями. В ряде случаев допустимо заменять глухие отверстия сквозными, что упрощает технологию производства. Для выбора конкретной марки резьбового фиксатора необходимо знать следующие параметры: температура эксплуатации; диаметр резьбы; необходимую степень фиксации; материал резьбовых элементов; требования к химической стойкости и экологичности фиксатора. Связавшись с поставщиком всегда можно получить рекомендации по марке и технологии применения фиксатора. На рис. 5 представлены результаты вибрационного теста по DIN 65151 для болтов с резьбовым анаэробным фиксатором. Данные получены фирмой Loctite.
- Рис. 5 Тест Юнкера для клеевого фиксатора
-

Стопорные шайбы Nord-Lock®
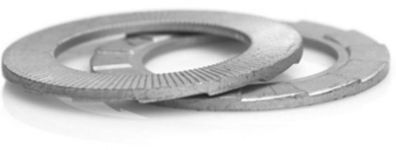
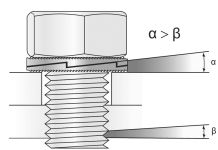
[править]Система стопорения Nord-Lock® (рис. 6) состоит из двух одинаковых шайб, каждая из которых имеет на одной стороне клиновые выступы, а на другой — радиальную зубчатую насечку. При сборке болтового соединения шайбы устанавливаются клиновыми сторонами друг к другу. Угол клина больше угла подъема резьбы (рис. 6, б). В процессе затяжки клиновые выступы становятся в упор и шайбы не могут провернуться по клиновым поверхностям в направлении затягивания. Радиальные зубцы вдавливаются в сопрягаемые поверхности, и между ними образуется жесткая связь. При откручивании, в том числе и самопроизвольном, клиновые поверхности шайб создают дополнительное осевое усилие, увеличивающее необходимый для отвертывания крутящий момент.
- Рис. 6 Стопорные шайбы Nord-Lock
-
 а) общий вид шайб
-
 б) принцип работы


Блокирующее действие шайб Nord-Lock® возможно только в случае, когда твердость сопрягаемых поверхностей ниже, чем твердость шайб. Поэтому шайбы закаливаются до твердости не менее 425HV или 465 HV (зависит от вида покрытия). Согласно ГОСТу 1759.4 твердость болтов и винтов класса прочности 12.9 находится в пределах 385HV…435HV. Таким образом, качественные шайбы Nord-Lock® могут применяться совместно с крепежом класса прочности до 12.9. На рис. 7 представлены отпечатки зубчатой насечки на сопрягаемых деталях.
- Рис. 7 Отпечатки зубцов шайб Nord-Lock®
-
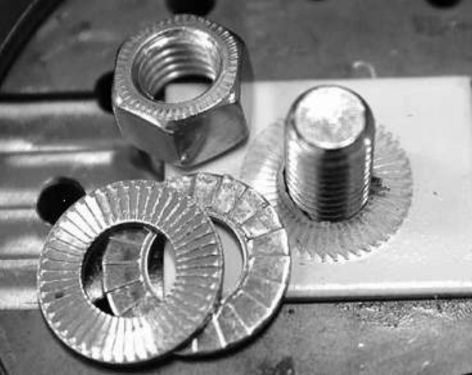

Стопорение шайбами Nord-Lock® относится к жесткому виду стопорению. Поэтому необходимо обеспечить врезание элементов шайбы во все контактируемые с крепежом поверхности, имеющиеся в соединении. На рис. 8, а представлена установка шайбы под болтом, вкрученным в глухое резьбовое отверстие. В случае применения шпильки (рис. 8, б), шайба устанавливается под гайку. Если отверстие сквозное, то применяется болт с гайкой, и шайбы Nord-Lock® необходимо установить как под головку болта, так и под гайку (рис. 8, в). Недопустимо устанавливать под шайбы Nord-Lock® плоскую шайбу (рис. 8, в). Эффект стопорения при этом теряется.
- Рис. 8 Установка стопорных шайб Nord-Lockk®
-
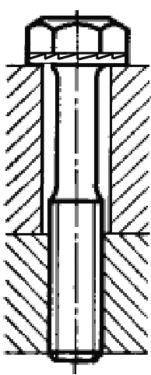 а) с болтом
-
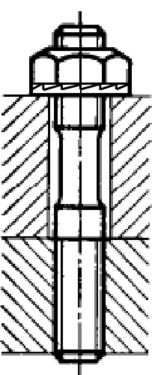 б) со шпилькой
-
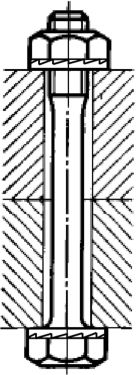 в) болтом и гайкой
-
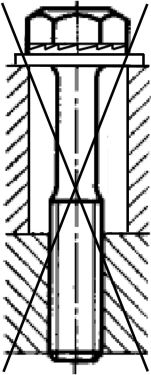 г) недопустима совместно с шайбой


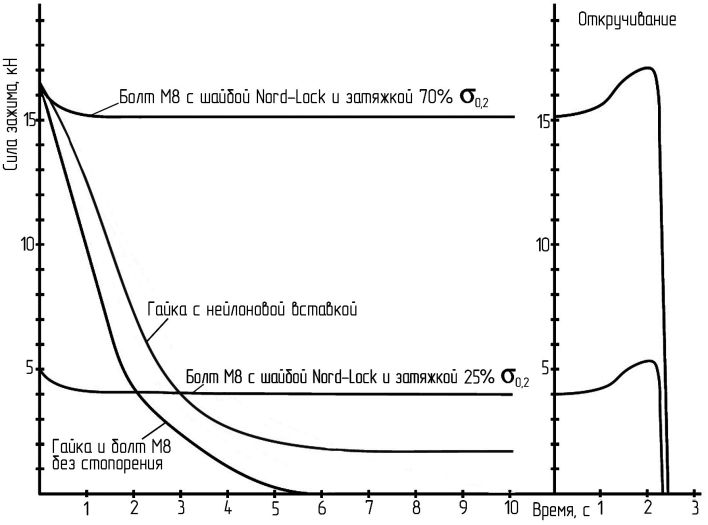
На рис. 9 представлены результаты вибрационного теста по DIN 65151 для болтов с шайбами Nord-Lock®. Данные получены фирмой Nord-Lock.
- Рис. 9 Тест Юнкера для шайб Nord-Lock® с резьбой М8
-

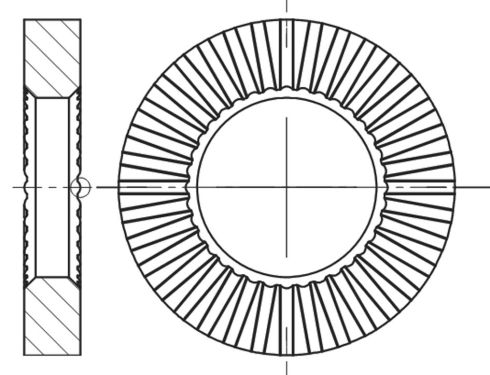
Шайбы Nord-Lock® производятся в двух исполнениях: с обычным наружным диаметром и увеличенным наружным диаметром. Шайбы с увеличенным наружным диаметром применяются при установке на: окрашенные поверхности, детали из мягких материалов, увеличенные отверстия под крепеж или продольные пазы. В таблице 1 представлены геометрические размеры шайб Nord-Lock® для крепежа с диаметром резьбы М3…М48. Имеются шайбы под резьбу до 130 мм. Для определения момента затяжки соединения необходимо обратиться к каталогам производителя.
Таблица 1 Геометрические размеры шайб Nord-Lock®
| Условное обозначение | Диаметр резьбы | Внутренний диаметр шайб di, мм | Наружный диаметр шайб Da, мм | Толщина комплекта шайб s, мм | Масса 100 комплектов шайб m, кг |
|---|---|---|---|---|---|
| NL3 | М3 | 3,4 | 7,0 | 1,8 | 0,04 |
| NL3,5 | М3,5 | 3,9 | 7,6 | 1,8 | 0,03 |
| NL3,5sp | М3,5 | 3,9 | 9,0 | 1,8 | 0,06 |
| NL4 | М4 | 4,4 | 7,6 | 1,8 | 0,04 |
| NL4sp | М4 | 4,4 | 9,0 | 1,8 | 0,06 |
| NL5 | М5 | 5,4 | 9,0 | 1,8 | 0,05 |
| NL5sp | М5 | 5,4 | 10,8 | 1,8 | 0,11 |
| NL6 | М6 | 6,5 | 10,8 | 1,8 | 0,07 |
| NL6sp | М6 | 6,5 | 13,5 | 2,5 | 0,20 |
| NL8 | М8 | 8,7 | 13,5 | 2,5 | 0,15 |
| NL8sp | М8 | 8,7 | 16,6 | 2,5 | 0,29 |
| NL10 | М10 | 10,7 | 16,6 | 2,5 | 0,23 |
| NL10sp | М10 | 10,7 | 21,0 | 2,5 | 0,46 |
| NL12 | М12 | 13,0 | 19,5 | 2,5 | 0,29 |
| NL12sp | М12 | 13,0 | 25,4 | 3,4 | 0,91 |
| NL14 | М14 | 15,2 | 23,0 | 3,4 | 0,63 |
| NL14sp | М14 | 15,2 | 30,7 | 3,4 | 1,46 |
| NL16 | М16 | 17,0 | 25,4 | 3,4 | 0,69 |
| NL16sp | М16 | 17,0 | 30,7 | 3,4 | 1,29 |
| NL20 | М20 | 21,4 | 30,7 | 3,4 | 0,95 |
| NL20sp | М20 | 21,4 | 39,0 | 3,4 | 2,03 |
| NL22 | М22 | 23,4 | 34,5 | 3,4 | 1,29 |
| NL22sp | М22 | 23,4 | 42,0 | 4,6 | 3,31 |
| NL24 | М22 | 23,4 | 39,0 | 3,4 | 1,68 |
| NL24sp | М22 | 23,4 | 48,5 | 4,6 | 4,51 |
| NL27 | М27 | 28,4 | 42,0 | 6,6 | 3,44 |
| NL27sp | М27 | 28,4 | 48,5 | 6,6 | 5,67 |
| NL30 | М30 | 31,4 | 47,0 | 6,6 | 4,40 |
| NL30sp | М30 | 31,4 | 58,5 | 6,6 | 8,86 |
| NL33 | М33 | 34,4 | 48,5 | 6,6 | 4,24 |
| NL33sp | М33 | 34,4 | 58,5 | 6,6 | 8,31 |
| NL36 | М36 | 37,4 | 55,0 | 6,6 | 5,86 |
| NL36sp | М36 | 37,4 | 63,0 | 6,6 | 9,50 |
| NL39 | М39 | 40,4 | 68,5 | 6,6 | 6,47 |
| NL42 | М42 | 43,2 | 63,0 | 6,6 | 7,81 |
| NL48 | М48 | 49,6 | 75,0 | 7,0 | 12,0 |
Шайбы Nord-Lock® поставляются с защитным цинковым покрытием. Также производятся шайбы из нержавеющей стали. Комплект поставки состоит из двух шайб, склеенных друг с другом. Фирма Nord-Lock производит шайбы одноименного названия с 1982 года. Шайбы разработаны в соответствие с нормами стандарта DIN 25201 «Руководство по проектированию железнодорожного подвижного состава и его компонентов».
Стопорные шайбы RIPP-LOCK®
[править]Фирма Böllhoff предлагает собственную разработку стопорных шайб под маркой RIPP-LOCK® (рис. 10). Эти шайбы имеют геометрические размеры подкладных шайб по стандарту DIN 125. Прямых аналогов нет. В связи с этим применение шайб ограничено.
- Рис. 10 Стопорные шайбы RIPP-LOCK®
-

Принцип работы шайб RIPP-LOCK® основан на жестком стопорении. На контактных поверхностях шайб выполнены радиальные зубцы (рис. 11). Угол подъема резьбы меньше угла касательной к поверхности зубца . При затяжке зубцы врезаются в контактирующую с ними поверхность, образуя жесткую связь. Твердость шайб — 350…500 HV (36,3…48,2 HRC), поэтому их нельзя применять с более твердыми материалами. Могут быть использованы с крепежом классов прочности 8.8, 10.9 и 12.9.
- Рис. 11 Принцип работы шайб RIPP-LOCK®
-
 а) болт с шайбой
-
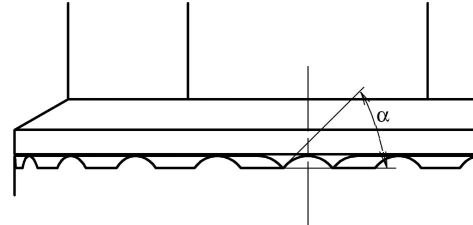 б) до затяжки
-
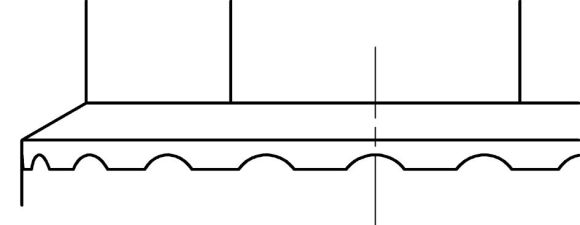 в) после затяжки


Шайбы RIPP-LOCK® и Nord-Lock® используют схожий принцип стопорения. Поэтому и правила установки шайб RIPP-LOCK® аналогичны (рис. 8).
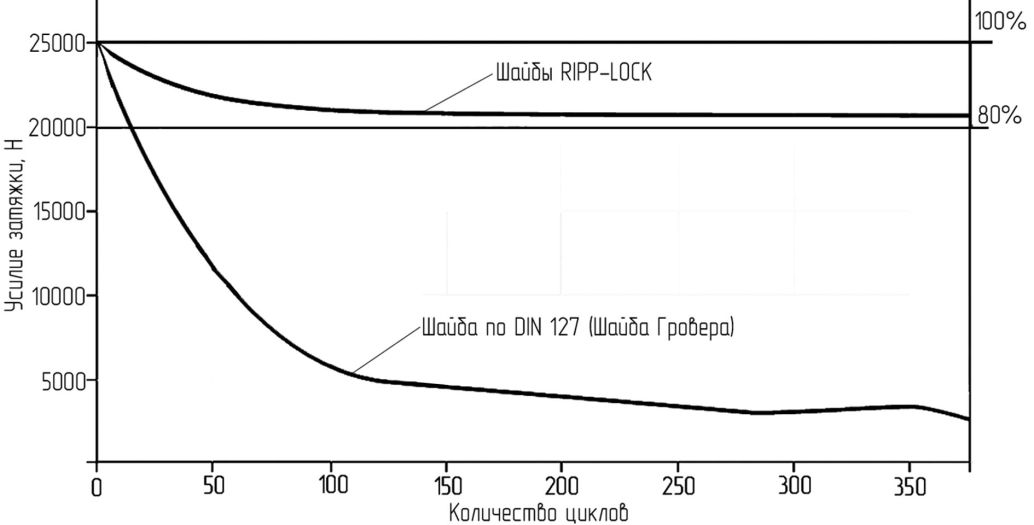
На рис. 12 представлены результаты вибрационного теста Юнкера для шайб RIPP-LOCK® и шайб Гровера по DIN 127. Данные получены фирмой Böllhoff.
- Рис. 12 Результаты теста Юнкера по DIN 65151 для шайб RIPP-LOCK®
-

В таблице 2 представлены геометрические размеры шайб RIPP-LOCK®.
| Условное обозначение | Диаметр резьбы | Внутренний диаметр шайб di, мм | Наружный диаметр шайб Da, мм | Толщина комплекта шайб s, мм |
|---|---|---|---|---|
| 53065STZL6 | М6 | 6,4 | 12,0 | 2,0 |
| 53065STZL8 | М8 | 8,4 | 16,0 | 2,5 |
| 53065STZL10 | М10 | 10,5 | 20,0 | 2,5 |
| 53065STZL12 | М12 | 12,5 | 24,0 | 3,0 |
| 53065STZL16 | М16 | 16,5 | 30,0 | 4,0 |
Крепежные элементы с зубчатыми фланцами
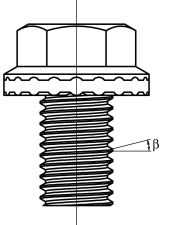
[править]Современные крепежные элементы позволяют вообще избавиться от шайб в резьбовом соединении. Для этого конструкторы разработали гайки и болты с зубчатым фланцем (рис. 13).
- Рис. 13 Крепежные элементы с зубчатым фланцем
-
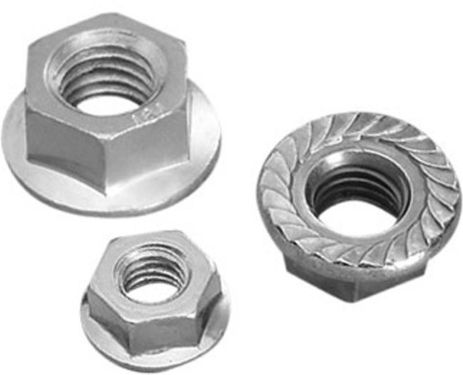 а) гайки по DIN 6923
-
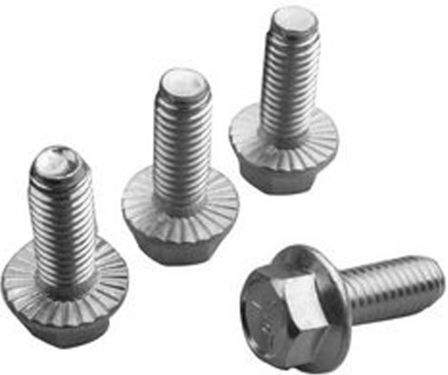 б) болты


Такой крепеж предохраняет от самоотвинчивания по принципу жесткого стопорения. Зубчатая насечка на фланцевой части гайки или болта врезается в сопрягаемую поверхность закрепляемой детали и создает жесткую связь. Естественно, твердость насечки крепежного элемента должна быть выше твердости детали.
Пружинные шайбы
[править]Одним из популярных способов стопорения является применение в качестве подкладных шайб тарельчатых пружин разнообразных конструкций. Прежде всего, это гладкая шайба по стандарту DIN 6796 (рис. 14, а). Дальнейшим развитием гладких шайб являются шайбы с радиально расположенными зубьями на одной стороне (рис. 14, б) и шайбы с пилообразными зубьями на обеих сторонах, называемыми «шайбами Schnorr®» (рис. 14, в).
- Рис. 14 Пружинные шайбы
-
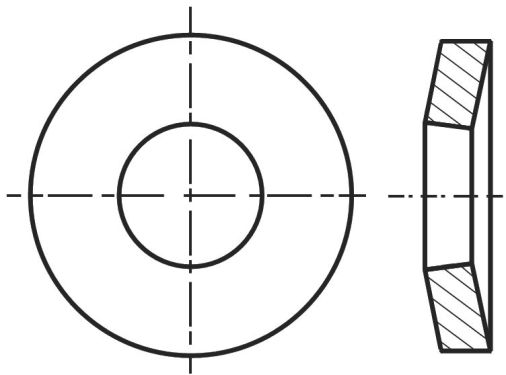 а) гладкая
-
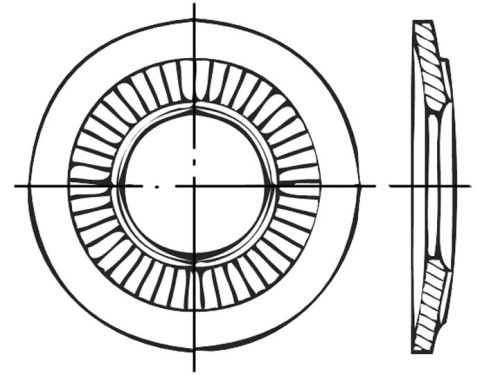 б) с радиальными зубьями
-
в) с пилообразными зубьями (шайбы Schnorr®)


Стопорение пружинными (упругими) шайбами основано на увеличении сил трения в резьбе и на торце гайки. Шайбы устанавливают так, чтобы при окончательной затяжке обеспечивался жесткий упор гайки в опорную поверхность, т.е. наружный диаметр шайбы в полностью деформированном состоянии должен быть вписан в опорную поверхность с учетом смещения шайбы и допусков деталей.
Гладкие шайбы (load washer) (рис. 14, а) по стандарту DIN 6796 для фиксации крепежа используют исключительно такое фрикционное стопорение. Шайбы предназначены для работы с болтами класса прочности 8.8…10.9. Сила упругости шайб в плоском состоянии составляет 70…90% от силы затяжки болтов. Шайбы имеют наружный диаметр несколько больший, чем подкладные шайбы по ГОСТ 11371-78 и выполняют, помимо стопорения, их функцию в крепежном соединении. Шайбы с радиальными зубьями (contact washer) (рис. 14, б) по французскому стандарту NF E 25-511 имеют насечку на наружной конической поверхности, сопрягаемой с крепежной деталью. После сжатия шайбы до плоского состояния насечка врезается в тело гайки, болта или винта. Таким образом, создается жесткая связь между крепежным элементом и шайбой, а по поверхности контакта шайбы с прикрепляемой деталью стопорение осуществляется исключительно силой трения.
В таблице 3 приведены геометрические размеры контактных шайб по стандарту NF E 25-511 серий Z (узкие), M (средние), L (увеличенные). Шайбы этих серий различаются наружным диаметром и толщиной.
| Диаметр резьбы | Внутренний диаметр шайб di, мм | Наружный диаметр шайб Da, мм | Толщина шайбы в плоском состоянии s, мм |
|---|---|---|---|
| Серия «Z» | |||
| М3 | 3,1 | 6,0 | 0,5 |
| М4 | 4,1 | 8,0 | 0,8 |
| М5 | 5,1 | 10,0 | 1,0 |
| М6 | 6,1 | 12,0 | 1,2 |
| М8 | 8,2 | 16,0 | 1,4 |
| М10 | 10,2 | 20,0 | 1,6 |
| М12 | 12,4 | 24,0 | 1,8 |
| Серия «M» | |||
| М3 | 3,1 | 8,0 | 0,6 |
| М4 | 4,1 | 10,0 | 0,9 |
| М5 | 5,1 | 12,0 | 1,1 |
| М6 | 6,1 | 14,0 | 1,3 |
| М8 | 8,2 | 18,0 | 1,4 |
| М10 | 10,2 | 22,0 | 1,6 |
| М12 | 12,4 | 27,0 | 1,8 |
| М14 | 14,4 | 30,0 | 2,4 |
| М16 | 16,4 | 32,0 | 2,8 |
| М20 | 20,5 | 40,0 | 3,2 |
| Серия «L» | |||
| М3 | 3,1 | 10,0 | 0,6 |
| М4 | 4,1 | 14,0 | 1,0 |
| М5 | 5,1 | 16,0 | 1,1 |
| М6 | 6,1 | 18,0 | 1,4 |
| М8 | 8,2 | 22,0 | 1,6 |
| М10 | 10,2 | 27,0 | 1,8 |
| М12 | 12,4 | 32,0 | 2,0 |
Шайбы с пилообразными зубьями (рис. 14, в) часто называются шайбами Schnorr® — по названию фирмы, имеющей патент на них. Эти стопорящие шайбы имеют насечку не только с наружной, но и с внутренней стороны тарельчатой пружины. При затяжке зубья врезаются как в поверхность крепежного элемента, так и в поверхность корпуса (рис. 15). Такое стопорение называется смешанным, так как используется и фрикционный и позитивный способы стопорения.
- Рис. 15 Установка шайб Schnorr®
-
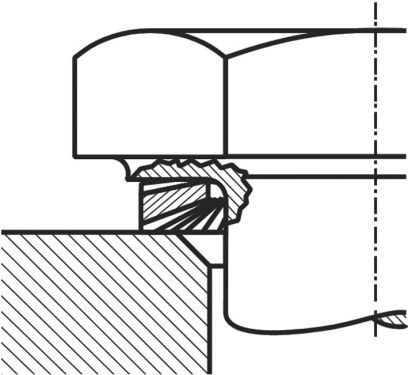 а) перед затяжкой болта
-
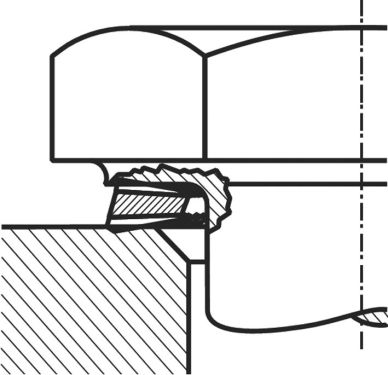 б) болт затянут


В таблице 16.4 приведены геометрические размеры шайб Schnorr® для крепежа с диаметром резьбы М3…М36 серии «S» и шайб с увеличенной толщиной серии «VS».
| Диаметр резьбы | Внутренний диаметр шайб di, мм | Наружный диаметр шайб Da, мм | Толщина шайбы серии «S» в плоском состоянии s, мм | Толщина шайбы серии «VS» в плоском состоянии s, мм |
|---|---|---|---|---|
| М3 | 3,2 | 5,5 | 0,45 | - |
| М3,5 | 3,7 | 6,0 | 0,45 | - |
| М4 | 4,3 | 7,0 | 0,5 | - |
| М5 | 5,3 | 9,0 | 0,6 | 1,0 |
| М6 | 6,4 | 10,0 | 0,7 | 1,0 |
| М8 | 8,4 | 13,0 | 0,8 | 1,2 |
| М10 | 10,5 | 16,0 | 1,0 | 1,5 |
| М12 | 13,0 | 18,0 | 1,1 | 1,5 |
| М14 | 15,0 | 22,0 | 1,2 | 1,5 |
| М16 | 17,0 | 24,0 | 1,3 | 2,0 |
| М20 | 21,0 | 30,0 | 1,5 | 2,0 |
| М22 | 23,0 | 33,0 | 1,5 | 2,0 |
| М24 | 25,6 | 36,0 | 1,8 | 2,5 |
| М27 | 28,6 | 39,0 | 2,0 | 2,5 |
| М30 | 31,6 | 45,0 | 2,0 | 2,5 |
| М36 | 38,0 | 54,0 | 2,5 | - |
Использованная литература
[править]- Решетов Д.Н. Детали машин. — М., 1989, 496 с.
- Орлов П.И. Основы конструирования. — М, 1988, в 2-х книгах.
- Каталог фирмы Loctite Corp (Германия). Справочник Loctite. — 1998, 460 с.
- Каталог фирмы Nord-Lock® (Швеция). Bolt Security System. Technical Information. №70025EN. — 2010, 12 с.
- Каталог фирмы Schnorr® (Германия). Disc Springs Handy for use. №901721/7.97. — 1997, 151 с.
- Каталог фирмы Böllhoff (Германия). Ripp-Lock® Lock Washer, №8210/10.02. — 2010, 8 с.
- Каталог фирмы Long-Lok Fasteners Corp (США). Self-Locking & Self-Sealing Fasteners Handbook, №090902. — 2009, 48 с.
- Гранкин М.Г. Клеевые соединения. — Мир техники и технологий, Харьков, №12 (61), 2006, с. 58-62.
- Гранкин М.Г. Стопорение крепежа. — РИТМ, №1 (59), 2011, с. 38 – 43.
Практический справочник по выбору деталей машин
[править]Эту статью и многие другие можно найти в книге [1]
Подробнее на странице Практический справочник по выбору деталей машин